18678136777
网站首页
关于我们
产品中心
全自动机械卷板机
半自动卷板机
全自动液压卷板机
锥体卷板机
全自动数控四棍卷板机
上辊万能卷板机
案例展示
新闻资讯
在线留言
联系我们
网站首页
关于我们
产品中心
案例展示
新闻资讯
在线留言
联系我们
卷板机仿真结果
发布时间:2026-10-27
卷板机
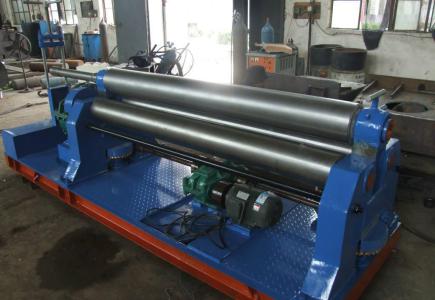
经过理论计算,利用公式(1)和公式(7),对于加工板厚t为120mm、成形半径为3000mm的圆筒,侧辊的进给量为342mm。卷板机本次仿真为了更真实地反映板材的变形情况,得到更精确的圆筒成形半径,针对5组不同的进给量,每组进给3次,分别进行了试验,表3为5组试验的加工参数。同时,由于板料在卸载后,其内部的应力重新平衡,将发生回弹,故为更准确地分析板材回弹后的最终成形半径,对板材的卸载阶段进行分析,提取相应的节点来计算板材的滚弯半径。图4为仿真试验1的3次滚弯成形结果,图5~图8分别为仿真试验2~仿真试验5的最终滚弯结果。
在仿真试验中要完成成形半径为3000mm板材的卷制,侧辊进给量为345.5mm。此外,以WB12K-160×3500四辊卷板机为试验对象,对卷制同样规格的板材进行验证试验,结果表明,要想完成此规格板材的卷制,侧辊需要进给346mm。表5为采用3种不同方法得到的侧辊进给量和板材成形半径的关系对比可知:仿真结果更接近于实际卷板状态下的真实数据;理论分析与实际卷板的误差较大,原因主要是理论分析是在一定的简化假设下进行的,而且板材在卷制过程中受诸多因素影响,如几何变形的非线性、材料的非线性以及板材自重等;采用仿真试验来指导工厂实践是一种可行的办法,在卷制不同规格的板材时可以用仿真试验的方法制定其加工工艺。
电话
18678136777
取消
微信
产品
首页
微信客服-在线客服
已成功复制微信号
微信号:
18678136777
添加微信好友,详细了解产品业务。
X